「ビールがどうやってできているのか、一から順を追って知りたい」——研修の受講を考えている方はもちろん、独学でビール造りを学びたい方にも読んでいただけるよう、本記事ではモルト(麦芽)から1本のビールになるまでの流れを、工程ごとの「目的」とセットで通しで解説します。各工程が何のために存在し、次の工程にどう影響するのかを俯瞰しておくと、マッシング・ろ過・煮沸といった個別テーマの理解が格段に早くなります。本記事はその全体像編であり、以降の記事(②マッシング、③バーロフ・スパージング、④ボイル、⑤ワールプール・クーリング)で各工程を深掘りしていきます。
- ビール造りの本質|「デンプンを糖に変え、糖をアルコールに変える」
- ① 製麦(モルティング)|デンプンと酵素を仕込む
- ② 粉砕(ミリング)|殻を残して砕く
- ③ 仕込み(マッシング)|デンプンを糖に変える
- ④ 麦汁ろ過(ロイタリング)とスパージング|麦汁と麦芽粕を分ける
- ⑤ 煮沸(ボイル)|香味を作り込み、麦汁を安定させる
- ⑥ ワールプール・冷却(クーリング)|澱を分け、酵母が働ける温度まで下げる
- ⑦ 発酵|酵母が糖をアルコールに変える
- ⑧ 熟成(コンディショニング)|味を整え、澄ませ、炭酸を含ませる
- ⑨ ろ過・パッケージング|容器に詰めて完成
- 各工程と「味」の対応関係|全体像を持つ意味
- 国内の小規模醸造所で意識しておきたい点
- まとめ
- 参考資料
ビール造りの本質|「デンプンを糖に変え、糖をアルコールに変える」
工程は多く見えますが、ビール醸造の核心は2つの化学変化に集約されます。
- 糖化(マッシング):麦芽のデンプンを、酵素の働きで糖(麦芽糖など)に分解する
- 発酵:その糖を、酵母がアルコールと炭酸ガス(CO₂)に変える
残りの工程は、この2つを成立させ、品質を安定させるための準備・調整・仕上げだと捉えると、全体像がすっきり整理できます。使う原料も基本は4つ——麦芽・ホップ・酵母・水——で、それぞれが「糖の供給源」「苦味と香り、防腐」「発酵の担い手」「全体の8〜9割を占める溶媒であり味の土台」という役割を持っています。
以下、原料の受け入れからパッケージングまでを9つの工程に分けて見ていきます。
① 製麦(モルティング)|デンプンと酵素を仕込む
ビールの主原料である麦芽(モルト)は、大麦を発芽させて乾燥させたものです。多くの小規模醸造所は完成した麦芽を購入するため自社で行う工程ではありませんが、「麦芽とは何か」を理解しておくと、後のマッシングの意味がわかりやすくなります。
製麦は大きく3ステップです。
- 浸麦(しんばく):大麦を水に浸し、発芽に必要な水分を含ませる
- 発芽:一定の温度・湿度で発芽させ、デンプンを分解する酵素(アミラーゼなど)を穀粒内に生成させる。同時にデンプンを取り囲む細胞壁やタンパク質がほぐれ、糖化しやすい状態になる
- 焙燥(ばいそう/キルニング):熱風で乾燥させ、発芽を止める。この乾燥・焙煎の温度と時間によって、淡色のベースモルトから、色や香ばしさ・カラメル感を与えるスペシャルティモルトまでが造り分けられる
つまり麦芽は、糖化の材料となるデンプンと、それを糖に変える酵素の両方をあらかじめ蓄えた原料です。強く焙煎したモルトほど酵素が失活しているため、レシピ上はベースモルトが酵素の供給源になります。
② 粉砕(ミリング)|殻を残して砕く
仕込みの直前に、麦芽をローラーミルで砕きます。ポイントは「中身(胚乳)は温水と触れやすいよう細かく、外皮(殻)はできるだけ破らず残す」こと。
殻を粗く残すのは、後のろ過工程で、堆積した殻の層そのものが天然のフィルター層(グレインベッド)として働くからです。殻を砕きすぎると、ろ過が詰まって麦汁が流れにくくなるうえ、殻由来の渋み成分(ポリフェノール/タンニン)が過剰に出やすくなります。粉砕度は、後工程の目詰まりや味に直結する最初の分岐点です。
③ 仕込み(マッシング)|デンプンを糖に変える
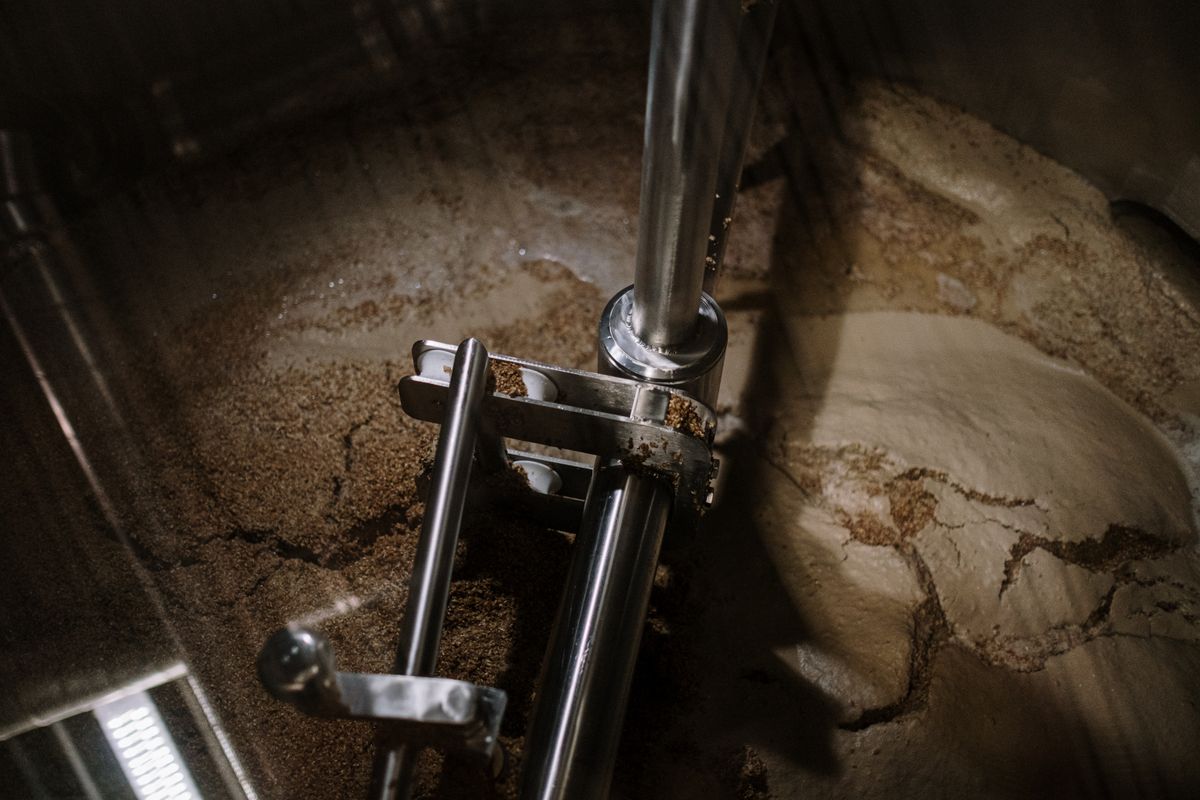
砕いた麦芽を、狙った温度の温水と混ぜ合わせ、一定時間保持します。これがマッシング(糖化)です。麦芽由来の酵素が働き、デンプンが発酵性の糖へと分解されていきます。
鍵になるのが温度設定です。主な糖化酵素は働く温度帯が異なります。
- β-アミラーゼ(おおむね60〜65℃で優勢):酵母が分解しやすい発酵性の糖を多く生成する。発酵度が上がり、キレのある軽い口当たりに向かう
- α-アミラーゼ(おおむね68〜72℃で優勢):分解しにくい糖(デキストリン)を多く残す。発酵度が下がり、甘みやボディ(飲みごたえ)が残る
同じ麦芽配合でも、マッシュ温度で「軽やか寄りか、厚み寄りか」の方向性が決まります。糖化が進んだ液体を 麦汁(ばくじゅう/wort) と呼びます。温度帯・保持時間・pH・加水量(湯量比)の設計は、詳しくはシリーズ②で解説します。
④ 麦汁ろ過(ロイタリング)とスパージング|麦汁と麦芽粕を分ける
マッシングが終わった中身は、糖を含んだ麦汁と、抽出後の麦芽粕(スペントグレイン)が混ざった「おかゆ」状です。ここから澄んだ麦汁だけを取り出します。
- バーロフ(ヴォアラウフ/麦汁循環):ろ過の最初に、濁った麦汁を静かに循環させて戻し、殻の層をフィルターとして安定させる。麦汁が澄んできたら本取りに移る
- ロイタリング(麦汁の引き出し):グレインベッドを通して麦汁をゆっくり取り出す
- スパージング(湯洗い):麦芽粕に残った糖を、約76℃前後の湯をかけて洗い流し、回収率を上げる
ろ過中の麦汁のpHが高くなりすぎる(目安として6.0を超える)と、殻由来の渋み成分(タンニン)が溶け出しやすくなります。伝統的にはスパージングの湯温を上げすぎない(78℃前後を上限の目安とする)ことも渋み対策として挙げられますが、近年は温度そのものよりpH管理がより本質的とされています。また湯温が高すぎると、糖化しきれなかったデンプンが溶け出して濁りや後工程のトラブルの原因になることもあります。「回収率」と「クリーンな味」はトレードオフの関係にあり、その調整がこの工程の勘所です。詳細はシリーズ③で扱います。
⑤ 煮沸(ボイル)|香味を作り込み、麦汁を安定させる
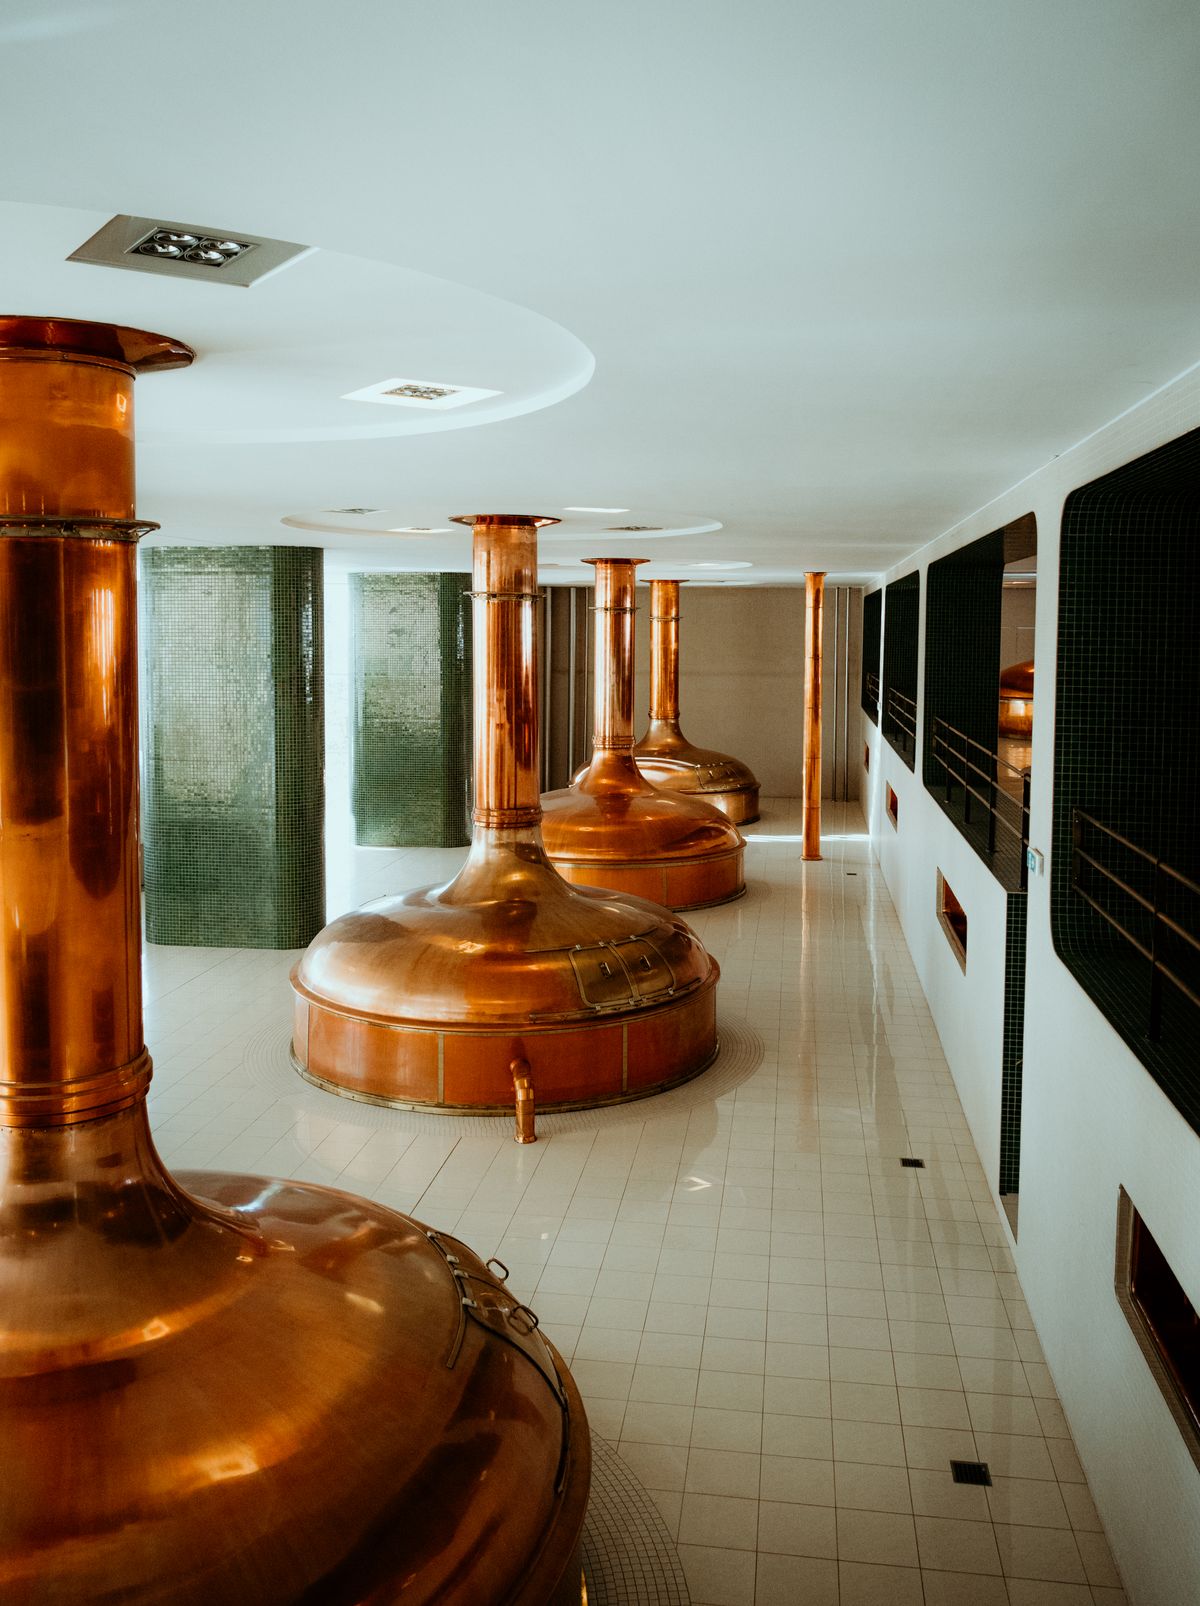
回収した麦汁を、煮沸釜(ケトル)で通常60〜90分ほど強く沸かします。煮沸は複数の目的を同時に果たす、味づくりの中心工程です。
- ホップの苦味付け:ホップのα酸が加熱で異性化してイソα酸となり、水に溶ける苦味成分に変わる。煮沸時間が長い(早い投入)ほど苦味寄り、短い(後半投入)ほど香り寄りになる
- 殺菌:麦汁中の微生物を死滅させ、この後の発酵を狙った酵母だけで進められる状態にする
- タンパク質の凝集(ホットブレイク):加熱で変性したタンパク質がポリフェノールと結合して塊になり、濁りの原因を減らす
- 好ましくない香気成分の除去:麦芽由来の前駆体から生じるDMS(トウモロコシ様の香り)などを、蒸気とともに揮発させて追い出す
- 麦汁濃度(比重)の調整:水分を蒸発させ、狙った初期比重に合わせ込む
「苦味・香り・クリアさ・比重」を一度に決める工程であり、投入スケジュールの設計がビールの個性を大きく左右します。詳細はシリーズ④で解説します。
⑥ ワールプール・冷却(クーリング)|澱を分け、酵母が働ける温度まで下げる
煮沸後の麦汁には、凝集したタンパク質やホップかす(トゥルーブ)が漂っています。
- ワールプール:麦汁を接線方向に回して渦を作り、遠心力で固形物を釜の中心底部に円錐状に集める。上澄みの澄んだ麦汁だけを次へ送る
- 冷却(クーリング):プレート式熱交換器(プレートクーラー)で、麦汁を発酵に適した温度まで一気に下げる。目安はエールで18〜20℃前後、ラガーで8〜12℃前後
- 通気(エアレーション):冷却後の麦汁に無菌の空気または酸素を溶け込ませる。酵母は増殖の初期段階で酸素を必要とするため、ここが発酵前に酸素を入れてよい唯一のタイミング
高温の麦汁は雑菌汚染に対して比較的強い一方、冷却後の麦汁は「栄養豊富で無防備」な状態です。ここから先、機器・配管の洗浄殺菌の精度がそのまま品質に効いてきます。詳細はシリーズ⑤で扱います。
⑦ 発酵|酵母が糖をアルコールに変える
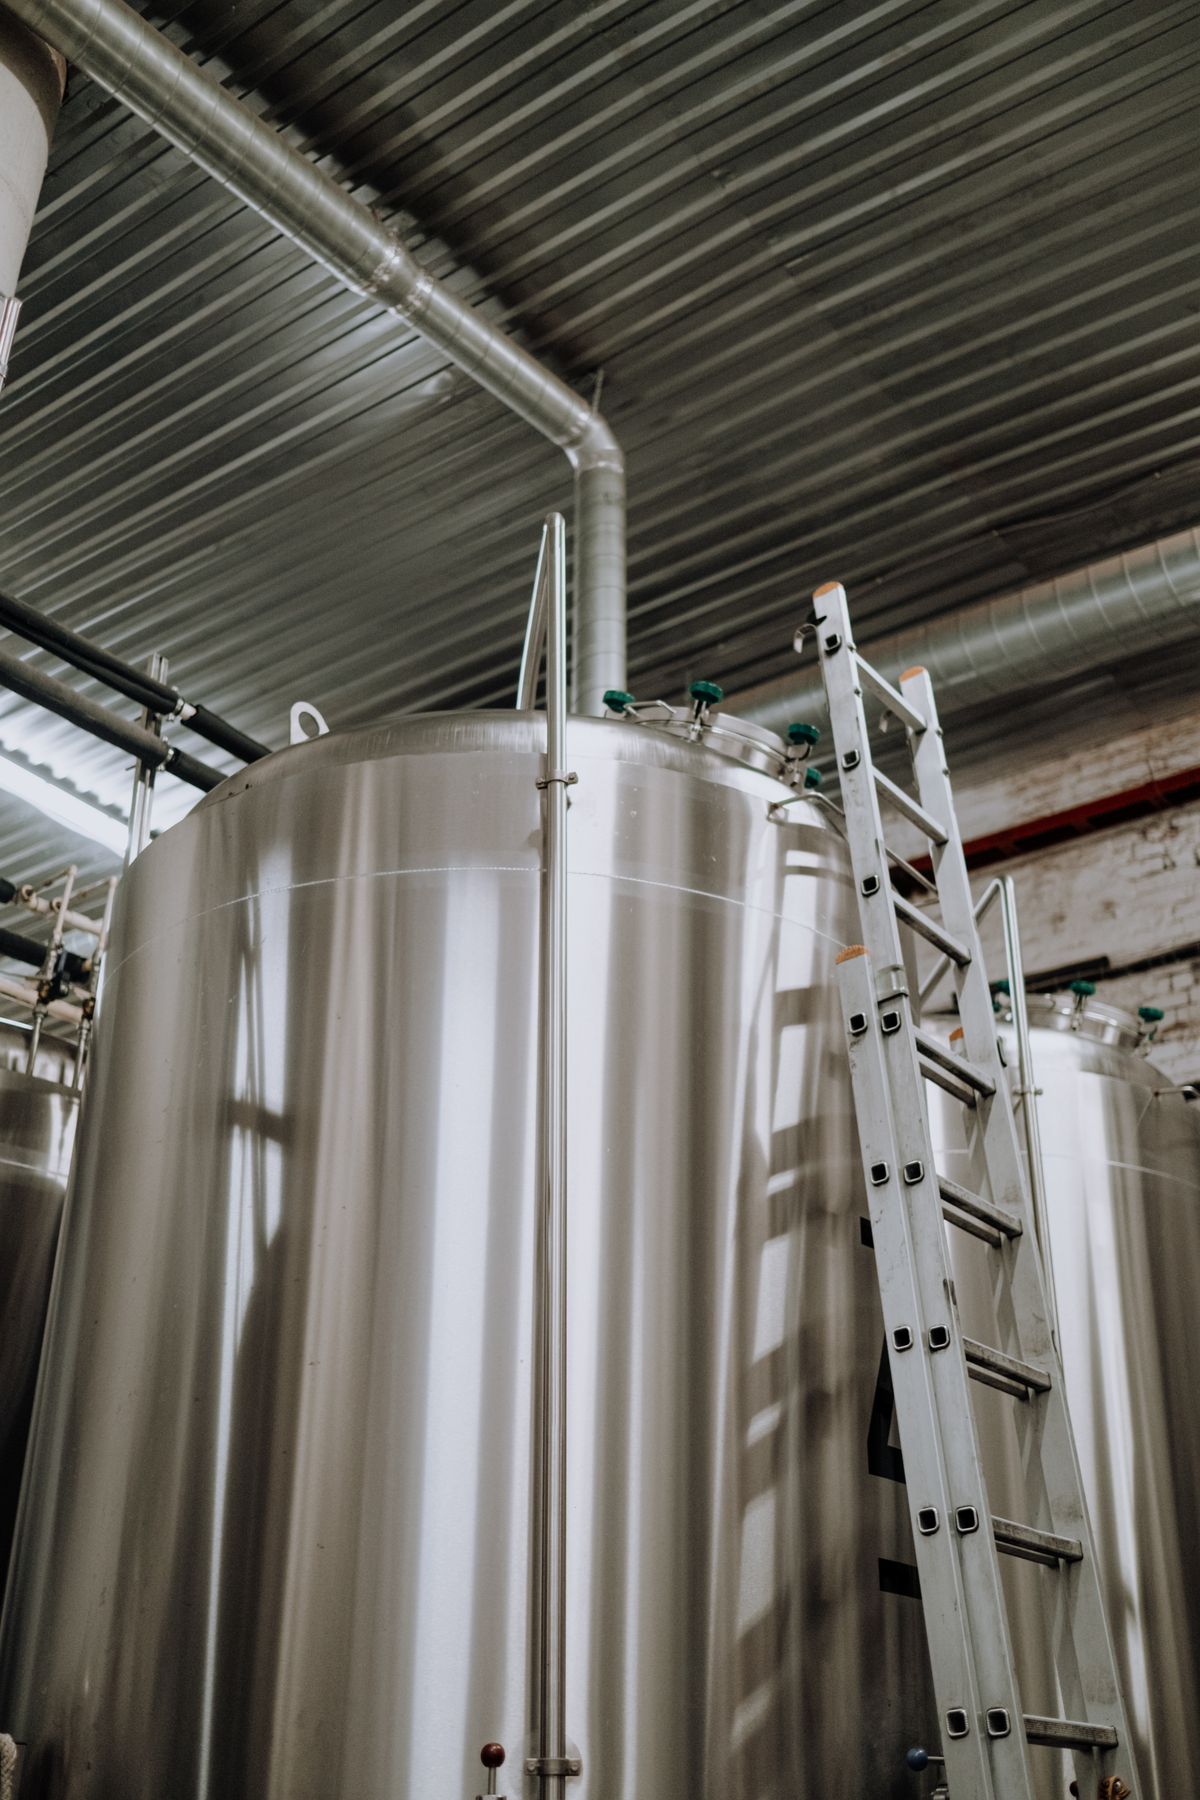
冷えた麦汁を発酵タンク(多くは円錐底のユニタンク)に移し、酵母を添加(ピッチング)します。ここからが発酵です。
- 主発酵:酵母が糖を消費し、アルコールとCO₂を生成する。数日〜1週間程度、盛んに泡立つ
- 香味の生成:この段階で、酵母は発酵の副産物としてエステル(フルーティーな香り)やフェノールなどを生み出す。発酵温度が高いほどエステルは増える傾向があり、酵母株の選択と温度管理が香りの決め手になる
- ダイアセチル・レスト:発酵終盤、バターのような香り(ダイアセチル)を酵母自身に再吸収させるため、あえて温度を少し上げて数日保持する
麦汁の比重(糖の量)は発酵とともに下がっていき、下がり切ったところが発酵の終点の目安です。発酵前後の比重差からアルコール度数を計算します。
⑧ 熟成(コンディショニング)|味を整え、澄ませ、炭酸を含ませる
主発酵が終わったビールは、まだ味が荒く、酵母や濁りが残っています。低温で一定期間置くことで品質を仕上げます。
- 低温熟成:0〜4℃前後まで下げて数週間置く(ラガーの長期低温熟成を特に「ラガリング」と呼ぶ)。角の取れた味わいに整い、酵母やタンパク質・ポリフェノールが沈降して自然に澄んでくる
- カーボネーション(炭酸付け):密閉タンク内で発酵由来のCO₂を溶け込ませる、または純CO₂を加圧で溶解させる
- 清澄処理(任意):清澄剤の添加やろ過で、さらに透明度を上げる
⑨ ろ過・パッケージング|容器に詰めて完成
仕上がったビールを、樽・瓶・缶に充填します。
- 充填:樽詰め(ケギング)、瓶詰め、缶詰めのいずれか。設備規模や販売チャネルで選択する
- 溶存酸素(DO)管理:パッケージング工程で酸素が入り込むと、時間の経過とともに酸化臭(紙・段ボール様のオフフレーバー)が出て賞味期間が縮む。容器内の空気をCO₂で置換するなど、酸素の混入を抑える操作が品質保持の要になる
- ラベリング・出荷:酒税法上の表示要件を満たしたラベルを貼り、冷蔵で流通させる
充填が終われば、原料受け入れから早くて数週間、ラガーなら1〜2か月をかけて、1本のビールが完成します。
各工程と「味」の対応関係|全体像を持つ意味
通しで見ると、最終的な味の要素は特定の工程で決まっていることがわかります。
- 発酵度・ボディ(軽い/重い) … マッシュ温度(③)
- クリアさ・渋みの少なさ … 粉砕度(②)、ろ過とスパージング温度(④)
- 苦味の量 … 煮沸時間とホップ投入初期のスケジュール(⑤)
- ホップ香 … 煮沸後半・ワールプール・ドライホップの投入(⑤〜⑦)
- フルーティーさ・酵母由来の個性 … 酵母株の選択と発酵温度(⑦)
- 口当たりのなめらかさ・雑味の少なさ … 熟成期間(⑧)
- 鮮度の持ち … 冷却後〜パッケージングの酸素管理(⑥・⑨)
狙った味にならないとき、「どの工程に原因があるか」を切り分けられることが、レシピ改善のスピードを左右します。個別工程の学習に入る前に全体像を押さえておく価値は、ここにあります。
国内の小規模醸造所で意識しておきたい点
- 免許区分と製造数量基準:日本でビール系飲料を造るには酒税法上の製造免許が必要で、年間の最低製造数量基準が定められています。「ビール」免許は年間60キロリットル以上、「発泡酒」免許は年間6キロリットル以上の製造見込みが必要とされ、新規開業のマイクロブルワリーは基準の緩やかな発泡酒免許から始めるケースが少なくありません(国税庁関連資料等より)。研修で学ぶ工程知識は、この免許区分・生産規模の前提とセットで捉えると実務に落としやすくなります。
- 1つの容器が複数工程を兼ねる:コンパクトな設備では、マッシュと麦汁ろ過を1つのタンクで行う(マッシュ/ロイタータン兼用)、煮沸釜がワールプールを兼ねる、といった構成が一般的です。工程は9つでも、装置は2〜4基ということが珍しくありません。工程の「役割」で理解しておくと、設備構成が変わっても応用が効きます。
- 仕込み1回のタイムスケジュール:粉砕から冷却・酵母添加までの「仕込み日(ブリューデイ)」は、おおむね6〜10時間の連続作業です。工程の順序と所要時間の感覚をあらかじめ持っておくと、研修当日の動きが理解しやすくなります。
まとめ
ビール造りは、①製麦 → ②粉砕 → ③マッシング(糖化)→ ④麦汁ろ過・スパージング → ⑤煮沸 → ⑥ワールプール・冷却 → ⑦発酵 → ⑧熟成 → ⑨ろ過・パッケージング、という流れで進みます。核心は「デンプンを糖に変え、糖をアルコールに変える」ことであり、他の工程はそれを成立させ、味と品質を整えるための工程だと捉えると全体像がつかめます。
次回以降のシリーズ記事では、この中でも特に仕上がりを左右する ②マッシング、③バーロフ(ロイタリング)・スパージング、④ボイル、⑤ワールプール・クーリング を、それぞれ詳しく掘り下げていきます。
各工程を座学だけでなく実際の設備で体系的に学びたい方は、醸造研修プログラムの受講もひとつの選択肢です。原料の基礎から仕込み・発酵・パッケージングまで、現場での判断基準を身につけることができます。
参考資料
本記事の工程・数値の記載は、以下の資料に基づいています。
酒税法・免許区分
- 国税庁 東京国税局「ビール・発泡酒に関するもの」 https://www.nta.go.jp/about/organization/tokyo/sake/abc/abc-beer.htm
マッシング(糖化酵素と温度帯)
- American Homebrewers Association, “Enzymes in Beer: What’s Happening In the Mash” https://homebrewersassociation.org/how-to-brew/enzymes-in-beer-whats-happening-in-the-mash/
- Brew Your Own, “The Science of Step Mashing” https://byo.com/articles/the-science-of-step-mashing/
麦汁ろ過・スパージング(バーロフ、湯温、pHと渋み)
- BeerSmith Home Brewing Blog, “Lautering and Sparging in Beer Brewing – Part 2” https://beersmith.com/blog/2023/05/18/lautering-and-sparging-in-beer-brewing-part-2/
- Brew Your Own, “Sparge Temperatures”(Mr. Wizard) https://byo.com/mr-wizard/sparge-temperatures/
煮沸(目的、ホップα酸の異性化、DMS)
- The Oxford Companion to Beer, “boiling”(Craft Beer & Brewing) https://www.beerandbrewing.com/dictionary/RZV7tB05MV
- Brew Your Own, “Wort Boiling & Hop Character” https://byo.com/articles/hopping-methods-techniques/
- The Oxford Companion to Beer, “dimethyl sulfide (DMS)”(Craft Beer & Brewing) https://www.beerandbrewing.com/dictionary/ACrDU6lDUs
※ 発酵温度帯(エール18〜20℃/ラガー8〜12℃)・低温熟成(0〜4℃)は醸造の一般的な目安として記載しており、シリーズ⑤で個別に出典を付す予定です。